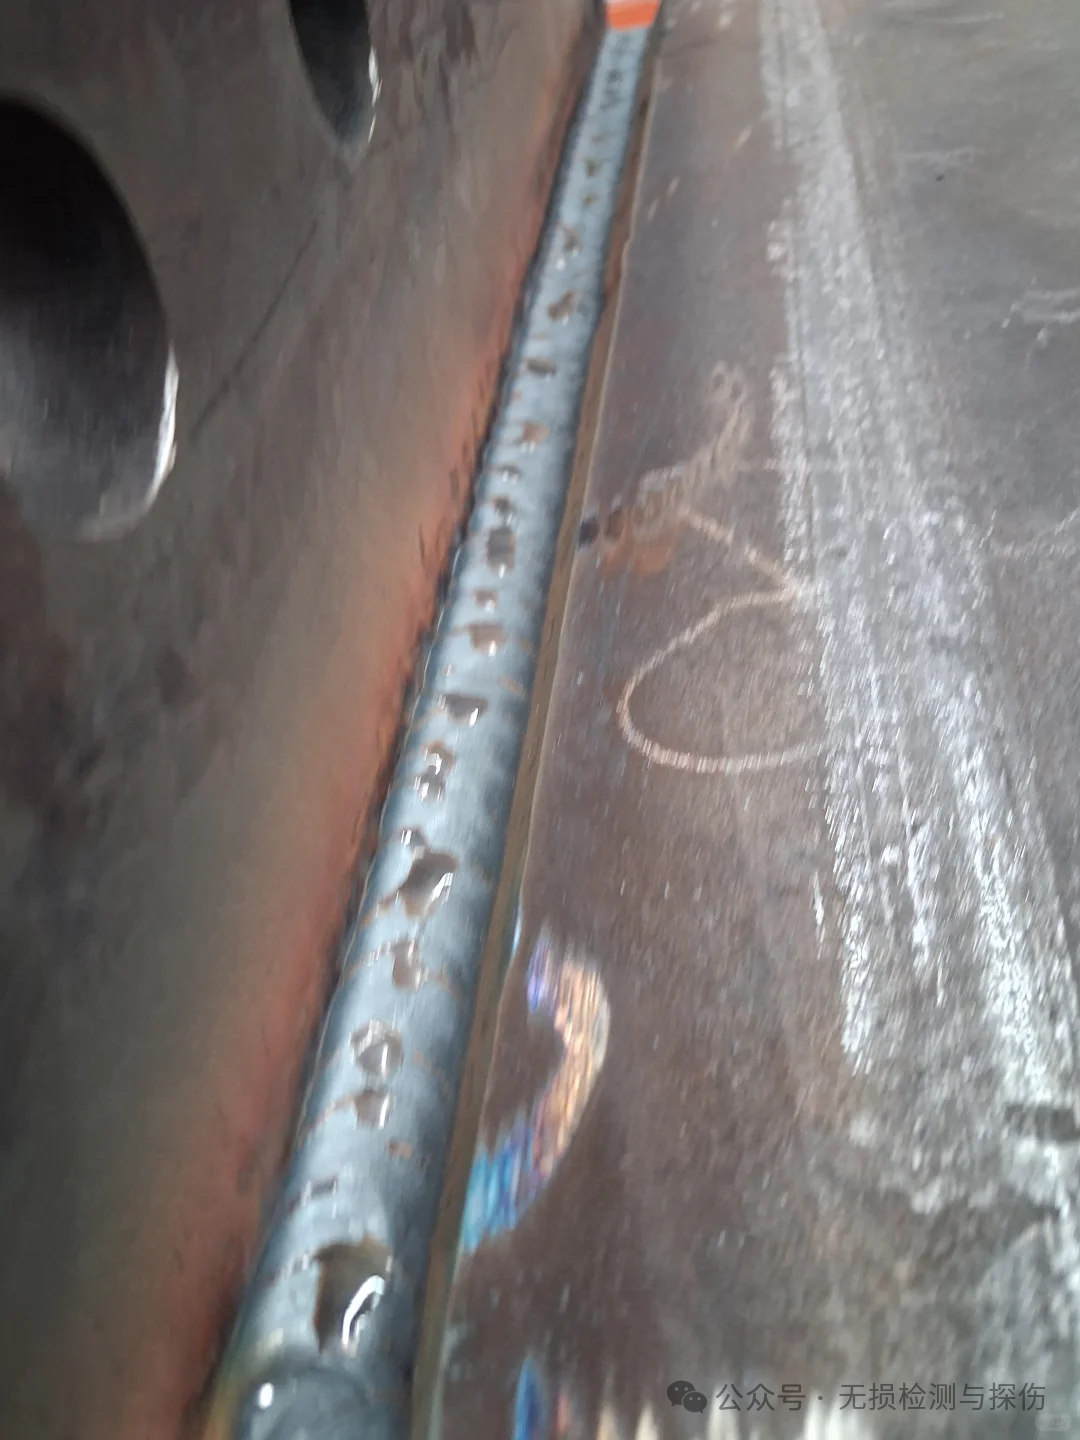
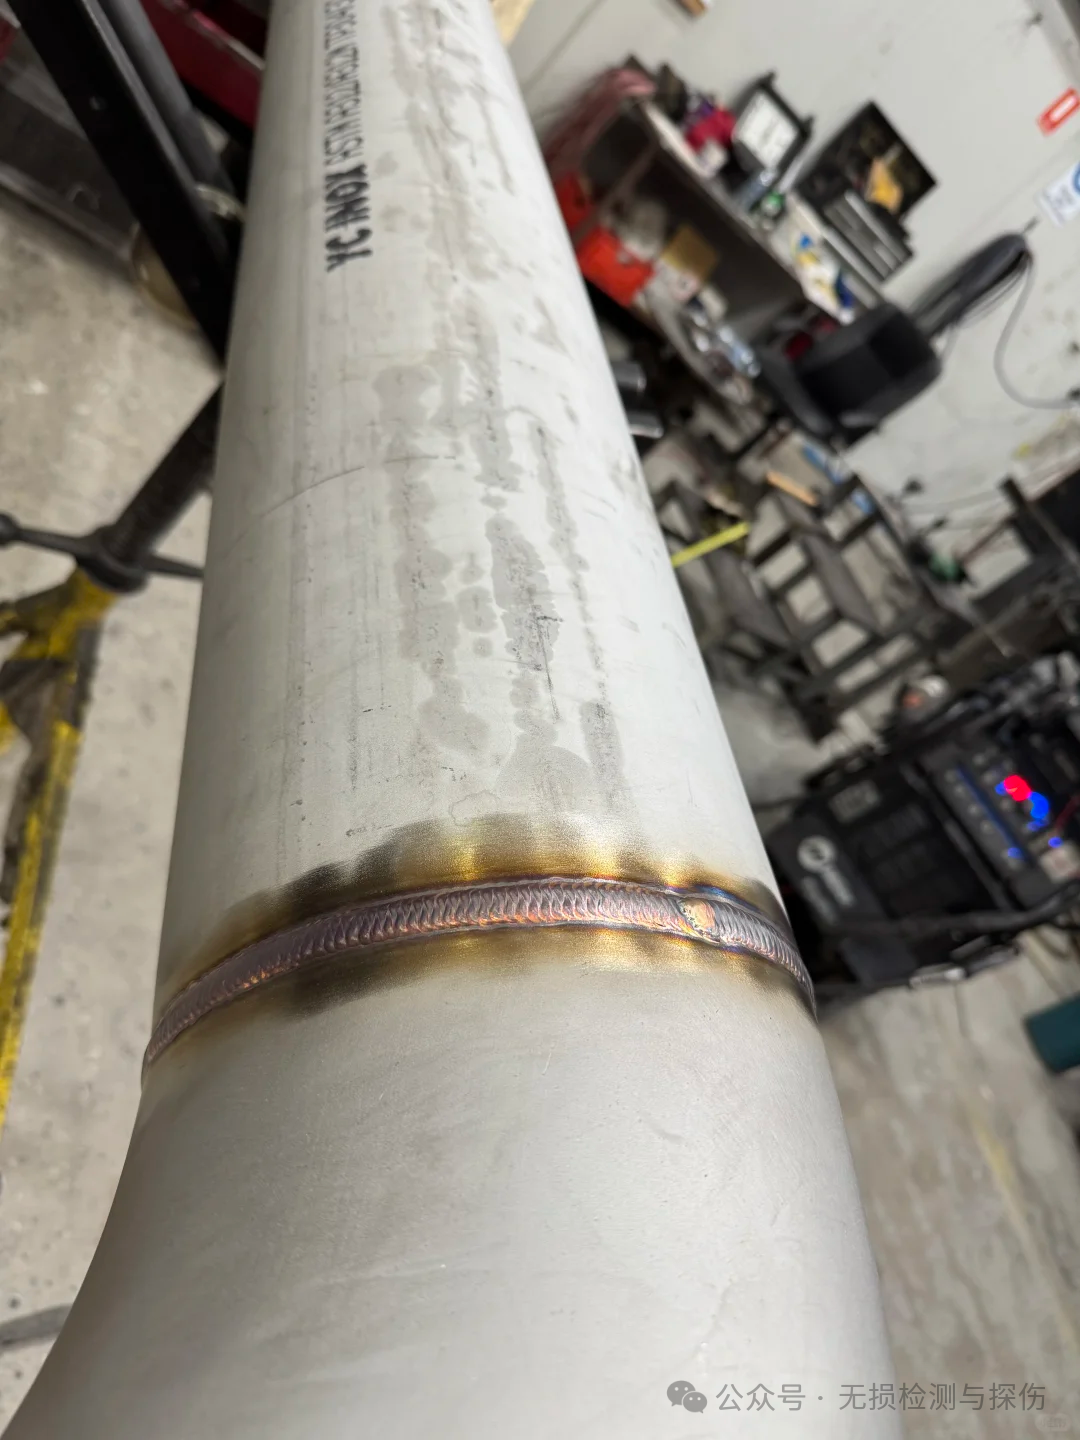
焊缝探伤真实工程案例合集标准知识 · 2026/10/28 · 14 次浏览焊缝探伤真实工程案例合集! 说明:案例均来自承压设备、火电、化工、钢结构现场复盘,隐去项目名称,材质、规格、缺陷类型、检测过程、教训都写清楚,每个案例自带「核心复盘」,方便读者看懂!分类:射线盲区类、超声检出高危缺陷类、表面 MT/PT 漏检踩坑、工序顺序出错、标准混用翻车案例。案例一:12Cr1MoVG耐热钢管RT评片合格,水压试验坡口未熔合泄露(上篇同材质可以呼应)工况为火电机组的蒸汽管道,规格为φ168×16,材质为12Cr1MoVG,采用对接环缝焊接方式,焊工使用手工氩电联焊工艺,项目抽检方案中只有RT射线检测。过程:射线摄影,底片上的缺陷信号很弱,评片确定为Ⅱ级合格,资料签字完成并归档。24小时后进行水压试验,把压力提高到设计值,并且在焊缝坡口处慢慢渗出水分来。复检:用手工UT进行二次检测,在坡口侧壁发现一条长度为32mm的斜向未熔合缺陷,缺陷面与射线束几乎平行,射线衰减很小,图像上几乎看不出来。原因:坡口清理不彻底,层间熔合不好;选用的是RT而不用UT。复盘:斜向面状未熔合为RT天然盲区;高温高压管道,厚壁耐热钢不能只用RT验收,要UT+RT一起检测。适用范围:讲RT的局限性以及面状缺陷检测的不同之处。案例二:P91厚壁容器接管角焊缝MT漏检,投产三月后焊趾冷裂纹蔓延工况为加氢装置接管,P91马氏体耐热钢,接管角接熔透焊缝。焊接之后只进行了RT内部检测,并没有做MT表面检测;施工人员认为外观光滑没有裂纹。过程:装置短时间运行,在交变应力的作用下,焊趾处出现裂纹并发生泄漏。割开之前再检查一次,用超声波检测出裂纹起源于焊缝表面上的焊趾处。P91冷裂纹具有很强的延迟性,在焊接之后要进行保温和消氢处理,并且需要静置48小时才能进行探伤。该项目焊好第二天就拍片子了,直接跳过了MT。裂纹露在外面的是表面缺陷,MT是最好的方法,RT看不见浅层的小裂缝。复盘:耐热钢角焊缝中裂纹最容易出现在焊趾处;内部探伤合格并不意味着外表没有问题;MT不可以缺少。MT价值,延迟裂纹,角焊缝检测难问题。案例三:304不锈钢储罐对接焊缝用MT检测无效,后期PT发现表面开裂工况:304奥氏体不锈钢常压储罐,壁板对接焊缝。质检图方便快捷,就用磁粉MT检查了,检测人员干了一整天也没有发现什么问题,于是认为表面是合格的。过程:业主方监督检验提出疑问,并且要求对PT渗透进行复检。PT上线后,在焊缝收弧的地方发现了很多细小的热裂纹。原因:奥氏体不锈钢没有铁磁性,磁场不能形成,MT方法完全无效,这是选择检测方法时犯下的初级错误。复盘:红线为不锈钢,铝,钛合金不能使用MT,表面缺陷只能用PT。适用范围为MT和PT两种材料的选择上所出现的新手常犯的错误。案例四:薄壁小管GC1工艺管线UT漏判点状夹渣,RT复查发现大量超标夹渣工况为化工GC1有毒介质管道,φ42×3.5 20。施工单位为节省开支和加快进度,全部采用手工UT代替RT。过程:UT波形杂乱无章,探伤人员只关注裂纹和未熔合等面状缺陷,并没有注意到密集的点状回波,因此认为合格。第三方监督检验抽取RT片子的时候,在底片上出现了很多密集的夹渣,于是就直接判定为不合格。手工UT对于小体积型气孔和分散点状夹渣的敏感性较差;薄壁小管耦合困难,声束覆盖范围小,RT在体积缺陷方面的优势更大。复盘:薄壁小管,重点介质管线,仅用UT就存在盲区;体积缺陷先做射线。UT短板,RT擅长气孔夹渣,与前面的例子形成鲜明对比。案例五:大跨度厂房吊车梁二级焊缝抽检率不足,加载测试时根部未焊透报警工况:重级工作制吊车梁,Q355B,T型熔透角焊缝,图纸上标有二级焊缝。按照规定抽取20%进行探伤检查,其中合格的部分用UT检测,不合格的部分只做外观检查。过程:在进行载荷预试验的时候,应变监测的数据出现了异常的情况。扩大抽检,在没有探伤的焊缝根部发现了连续没有焊接好的地方。细节:很多人把二级焊缝认为是不重要的东西,但是重级吊车梁属于疲劳载荷工况,在根部没有焊透的情况下,在交变荷载的作用下很容易发展成裂纹。尽管条文规定为20%抽检,但是风险较大的构件,业主要求增加抽检比例。复盘:钢结构焊缝等级不等于风险大小;疲劳构件,二级焊缝也需进行风险评价,并非可以固定最低抽检率。适用范围:区别钢结构GB502050和压力管道两套标准,你的文章中提到的知识点已经落实到位了。案例六:焊缝提前刷漆保温,探伤失败后重装整套保温层工况:循环水用的是碳钢结构的管道,材质为20号钢环缝。焊工完成焊接之后,班组为了赶工期就让防腐班组也一起进来了,在上面刷上了防锈漆,并且包上了岩棉保温层。过程:监理发出探伤通知之后,探头耦合不理想,磁粉吸附不正常,PT渗透不了,所有的检测结果都是无效的。结果就是已经做完的几十米保温,防腐都被拆掉了,然后磨去涂层,在探伤合格后再重新进行防腐保温,工期延长了七天,费用翻了一番。复盘:固定的工序为:焊接之后进行静置,VT外观检查,MT/PT测试,UT/RT检测,探伤合格后才进行防腐保温。顺序不能颠倒。工序时序科普,工地高频低级错误。案例七:铝镁合金设备焊缝PT前打磨过重,缺陷被误磨除留安全隐患工况:铝镁合金料仓,铝合金焊缝,要求进行PT检测以发现表面裂纹。过程:焊接之后焊缝表面上出现了明显的焊瘤和飞溅现象,打磨工为了使外观好看而用力地打磨了焊缝以及热影响区,并且把开口处的小裂缝也一起打磨掉了。PT做完没有结果的话就认为是合格的。复盘:PT的前提是清理,并且不能过分打磨去除了瑕疵;铝合金软质材料,打磨很容易踩到坑点。另外铝合金不可以做MT。适用于PT操作细节和有色金属探伤注意点。案例8:厚壁筒节UT检出层状撕裂,RT底片无明显缺陷工况为压力容器筒节,Q345R,壁厚50mm,钢板母材Z向性能较差,对接焊缝。RT拍片合格;UT扫描,在热影响区发现了层状撕裂。原理:层状撕裂为平行于钢板表面的片状缺陷,射线沿板厚方向穿行,缺陷厚度很小,射线难以察觉;超声垂直于板面入射,回波比较突出。复盘:当厚壁容器或者钢板Z向性能有问题的时候,UT是筛查层状撕裂的主要方法,而RT基本上没有什么作用。相关阅读标准的废止与替代中国标准文献分类法标准的归口单位